


1. Problemes habituals de dispensació
El problema comú de la dispensació és que la cola del broquet de la vàlvula, la cola penjant, la cola solta, les bombolles, la mida de la cola és inconsistent amb aquest tipus de cola dolenta. En el producte es reflectirà la cola residual, la desviació, el paquet no és estricte. La qualitat de la cola, el procés d'encolat, la temperatura, la viscositat, la pressió de l'aire, la contrapressió, la configuració de l'agulla, etc., afectaran la qualitat de la cola. Per a l'ajust dels paràmetres anteriors, ha de ser des del punt i la superfície del camí, el canvi de qualsevol paràmetre afectarà altres aspectes. Al mateix temps, l'aparició de defectes pot ser causada per múltiples aspectes, i els possibles factors s'han de comprovar un per element i després eliminar-los. En resum, els paràmetres de producció s'han d'ajustar segons la situació real, no només per garantir la qualitat de la producció, sinó també per millorar l'eficiència de la producció.
1.1 Problemes habituals de la dispensació de productes: bombolla (preneu com a exemple la cola UV del punt de la vàlvula d'esprai)

Un dels problemes més comuns amb la dispensació d'esprai és fàcil de produir bombolles. La producció de bombolles afectarà la unió de la cola, la resistència a la fatiga, la força de tracció i també esquitxarà els dispositius circumdants.
1) Mecanisme de producció de bombolles
Quan s'aixeca l'agulla, es forma un buit local entre l'agulla i el broquet. Quan la cola de la cavitat de la cola no és suficient per omplir l'àrea en poc temps, l'aire extern entrarà a l'àrea de buit a través del forat de la boquilla, es barrejarà amb la cola plena posterior i serà expulsat junts quan l'agulla cau.

2) Mètode de solució de bombolles

Reduïu la carrera de l'agulla tant com sigui possible, reduïu la generació d'àrea de buit (trieu una agulla i un broquet raonables; el broquet dividit aplicable en lloc del broquet integrat, augmenta la longitud del canal esvelt del broquet, fins i tot si l'aire entra, només existirà al canal esvelt i no pot entrar a l'àrea de buit; augmenta la pressió d'alimentació, deixa que l'aire de buit entri ràpidament, deixa que l'aire de buit entri ràpidament. zona.
1.2 Efecte de la contrapressió en la distribució de raigs
Una pressió de fluid excessiva (a la mànega) i un temps d'obertura de la vàlvula massa curt són possibles per penetrar l'aire al líquid, i la solució és reduir la pressió del fluid i utilitzar una agulla inclinada cónica.

1) La contrapressió massa gran és fàcil de provocar un desbordament de cola i una quantitat excessiva de cola; una pressió massa petita provocarà cola intermitent i punts de fuita, donant lloc a defectes. La pressió s'ha de seleccionar segons la cola de la mateixa qualitat i la temperatura de l'entorn de treball. La temperatura ambient alta farà que la viscositat de la cola sigui més petita i la fluïdesa millor. En aquest moment, s'ha de reduir la contrapressió per garantir el subministrament de la cola, i viceversa.
2) La substitució del broquet més gran pot millorar el problema de la contrapressió, però els requisits del procés del producte no poden utilitzar el broquet de gran diàmetre, de manera que s'adopta l'estructura i la forma optimitzades del broquet per millorar aquest problema. L'agulla obliqua taical produeix la menor contrapressió i el millor flux de fluid.
1.3 La mida de la cola és inconsistent
Quan la mida de la cola és inconsistent, la pressió de l'aire a la mànega és principalment inestable. Comproveu si el pistó de segellat interior de la mànega està suspès de la cola. La cola és un fluid de pasta, l'ús de pistó blanc sovint rebota suspès, la indústria amb un pistó segur serà millor.

1.4 Temperatura de la cola
Tots els materials fluids tenen la corresponent temperatura d'emmagatzematge, temperatura de flux, condicions de curat (curat UV / curat per temperatura, etc.). Si la cola general de resina epoxi s'ha d'emmagatzemar a la nevera de 0 a 5 graus, s'ha de treure 1-2 hores d'antelació, de manera que la cola sigui totalment coherent amb la temperatura de treball. La temperatura d'ús de la cola ha de ser de 23 graus ~ 25 graus; la temperatura ambient té una gran influència en la viscositat de la cola. Si la temperatura és massa baixa, el punt de cola es farà més petit i apareixerà el dibuix. La diferència de temperatura ambient és de 5 graus, cosa que provocarà un canvi del 50% de la quantitat de dispensació, de manera que s'ha de controlar la temperatura ambient, al mateix temps, també s'ha de garantir la humitat ambiental, el petit punt de cola d'humitat és fàcil d'assecar, afectant la força d'unió.
El cos de la vàlvula es pot configurar amb calefacció a temperatura constant, que pot ajustar eficaçment la temperatura de la cola.

1.5 La viscositat de la cola
La viscositat de la cola afecta directament la qualitat de la goma puntual. Si la viscositat és gran, el punt de cola es farà més petit, fins i tot raspallat; si la viscositat és petita, el punt de cola es farà més gran, cosa que pot tenyir el coixinet. En el procés de dispensació, s'ha de seleccionar una contrapressió raonable i una velocitat de dispensació per a diferents viscositats de la cola.

1.6 Cas: goteig de la vàlvula de cola, penjada de cola, cola solta (preneu com a exemple la vàlvula d'injecció pneumàtica)

1. La qualitat de la cola, com ara si la cola està vençuda, si hi ha bombolles residuals (la cola a la galleda de cola).
2. Comproveu si el broquet té punta (punta) i punta (millor per veure-la al microscopi). Normalment, el broquet és transparent i la punta no està desgastada.
3. Comproveu que l'anell O-i el segell (anell de segellat) no estiguin desgastats. El normal és: sense desgast.
4. Comproveu si la punta de l'agulla (agulla) està desgastada, comproveu acuradament si l'anell de segellat està esquerdat i desgastat. El normal és: sense desgast. Si hi ha un desgast de la cola, hi haurà una potència insuficient o una potència inestable, la cola produirà cola penjant, cola solta i un altre fenomen de cola dolenta.
5. Finalment, comproveu el cos del Jet per si hi ha desgast i envelliment greus.
6. Comproveu si la vàlvula solenoide està desgastada i envellida durant molt de temps.
7. Establiu els paràmetres de dispensació de la vàlvula de dispensació, com ara la col·locació de l'agulla del broquet, la mida de la carrera, la pressió de la cola i la temperatura de la cola.
2. Mode d'implementació del tipus de contacte- -dispensador i sense-tipus de contacte
Cola de punt de contacte
Entre el capçal de dispensació, la cola i el substrat de dispensació, els tres estan connectats, altament sensibles al capçal de dispensació, dispensació de xeringa / dispensació de vàlvula de cargol / dispensació de vàlvula de dispensació d'agulla.

Cola sense-punt de contacte
Es descarreguen al substrat com una bala per la vàlvula; vàlvula d'injecció pneumàtica / vàlvula d'injecció piezoelèctrica / vàlvula d'injecció de solenoide.

2.1 Condicions de selecció del procés- -Requisits d'amplada de línia
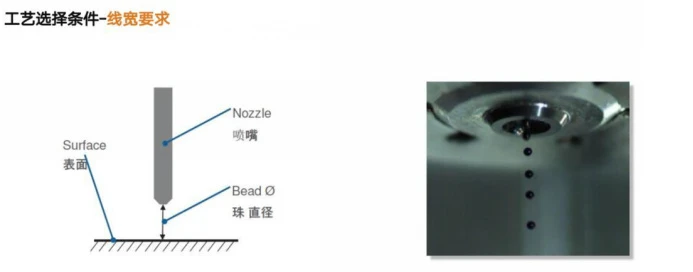
Bàsicament, el diàmetre mínim del punt o l'amplada de línia de la distribució de l'agulla pot ser lleugerament superior al diàmetre interior de l'agulla, depenent de la distància del cap de l'agulla del substrat (bàsicament equivalent al diàmetre interior) i de la velocitat de moviment adequada (no massa baixa).
JET Com que les gotes perden la restricció de la paret interna del broquet quan volen a l'aire, les gotes s'acumularan més grans a causa de l'efecte de la tensió superficial. El diàmetre mínim del punt serà superior al doble del diàmetre del broquet (en realitat més gran)
2.2 Condicions de selecció del procés- -caudal i eficiència

Per al mode de dispensació d'agulla de contacte, mantenir l'alçada de l'agulla al substrat sense canvis és el factor clau per garantir la qualitat de la dispensació. Sense considerar la influència de la diferència d'alçada sobre la resistència del fluid a la sortida de l'agulla, és a dir, quan el cabal i la velocitat de moviment són constants, podem veure que l'àrea de la secció transversal-de la cinta adhesiva és gairebé igual. Quan l'alçada de la tira és baixa, la tira aconseguirà una amplada més gran; quan l'alçada de la tira és més alta, la secció està per sobre d'un determinat rang (aproximadament el diàmetre exterior de l'agulla).
Per a algunes ranures o marcs estrets, tot i que el mètode de l'agulla pot obtenir una amplada de línia més petita, la paret lateral de l'agulla té un gruix, el seu diàmetre exterior pot ser més gran que l'àrea de dispensació o hi ha risc de col·lisió d'elements. En aquest moment, el mètode JETTING serà més avantatjós.
2.3 Condicions de selecció del procés- -paràmetres clau
3. Selecció del capçal de l'agulla dispensadora
La mida de l'agulla, en el treball real, el diàmetre interior de l'agulla ha de ser 1/2 del diàmetre del punt de cola, cosa que no només pot garantir la qualitat del punt de cola, sinó que també pot millorar l'eficiència de la producció.

1. Mètode de selecció de l'agulla de dispensació, quatre criteris:
Punt petit: agulla petita, baixa pressió, poc temps
Punta gran: agulla de gran mida, major pressió, més temps
Cola gruixuda: agulla inclinada, pressió gran, configureu el temps segons sigui necessari
Líquid-a base d'aigua: agulla petita, pressió petita, estableix el temps segons sigui necessari
2. Fluids que requereixen ajustos especials:
(1) Cola instantània: el pistó segur i l'agulla metàl·lica de revestiment de tefló s'utilitzen per a la cola instantània a base d'aigua-; per a cola instantània gruixuda, s'utilitza una agulla inclinada cònica, si es necessita flexibilitat, s'utilitza una agulla PP.
(2) Cola UV: utilitzeu xeringa ambre, pistó blanc i agulla diagonal (pot cobrir la llum ultraviolada).
(3) Cola de fotopolimerització: l'ús d'una xeringa opaca negra, pistó blanc, pot cobrir l'agulla ultraviolada.
(4) Fluid segellador i pasta: si l'ús del rebot del pistó blanc és greu, utilitzeu un tipus de vida segur, utilitzeu una agulla inclinada.